Jak przygotować pliki do produkcji kartonowych opakowań, by uniknąć poprawek po proofie
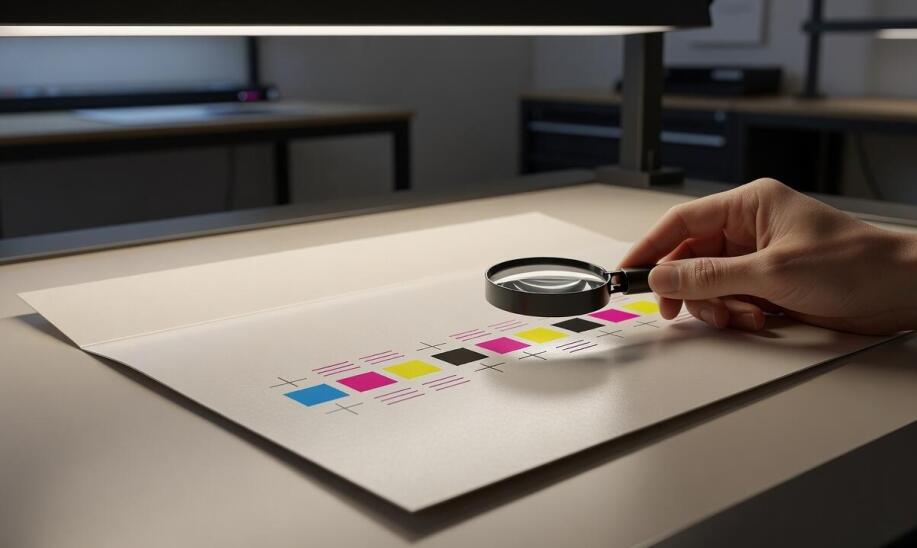
Projekt pudełka prezentuje się poprawnie na ekranie monitora. Wyróżnia się równymi proporcjami i nasyconymi barwami, które wyglądają atrakcyjnie w programie graficznym. Po przesłaniu plików do drukarni i wykonaniu wydruku próbnego, zwanego proofem, okazuje się jednak, że grafika nie mieści się w linii cięcia, a kolory drastycznie odbiegają od założeń. Taki scenariusz powtarza się, gdy cyfrowy dokument nie uwzględnia fizycznej specyfiki obróbki introligatorskiej. Przeniesienie wizji z monitora na rzeczywisty arkusz wymaga dyscypliny technologicznej na najwcześniejszym etapie pracy graficznej. Prawidłowo zaplanowane parametry to jedyny sposób na płynne przejście od akceptacji do gotowego, pozbawionego wad nakładu.
Dlaczego format pliku i spady decydują o cięciu opakowania?
Plik przeznaczony do produkcji należy zapisać w formacie PDF/X-4. Ten konkretny standard poligraficzny zapewnia poprawne osadzenie wszystkich elementów wektorowych, rastrowych oraz obsługę przezroczystości. Minimalizuje to ryzyko błędów podczas przetwarzania danych w naświetlarni i zapobiega niekontrolowanemu znikaniu warstw. Prawidłowy eksport z programu graficznego zamraża układ strony, co blokuje niepożądane modyfikacje w dalszych etapach.
Przeczytaj również: Jakie nadruki umieszcza się na opakowaniach kartonowych?
Kluczowym parametrem dla każdego fizycznego pudełka są spady o szerokości od 2 do 5 milimetrów. Pozwalają one na precyzyjne obcięcie zadrukowanego arkusza, tak aby krawędzie docelowej formy pozostały czyste. Maszyny sztancujące operują z określoną tolerancją błędu wynikającą z mikroruchów papieru. Brak wypuszczonego tła poza obszar roboczy skutkuje powstawaniem bardzo widocznych, nieestetycznych białych pasków na brzegach po wykrojeniu.
Przeczytaj również: Które opakowania kosmetyczne są najwygodniejsze w użytkowaniu?
Margines bezpieczeństwa wymusza odsunięcie istotnych tekstów oraz logotypów o minimum 5 milimetrów do wewnątrz od linii cięcia. Chroni to kluczowe informacje przed przypadkowym odcięciem w procesie introligatorskim. Karton o gramaturze powyżej 170 g/m² wymaga obowiązkowego bigowania, czyli zrobienia specjalnych przetłoczeń ułatwiających zaginanie. Linie zagięć naniesione na siatkę wykrojnika zmuszają twórcę do przemyślenia projektu pod kątem naprężeń. W tych miejscach projektanci unikają ciemnych, jednolitych apli farby, ponieważ uginający się papier może pękać i tworzyć białe odpryski na zgięciach.
Przeczytaj również: Jak nanosi się nadruki na kartonach?
Jak rozdzielczość i profil barwny wpływają na spójność nakładu?
Przestrzeń barwna całkowicie determinuje ostateczny wygląd fizycznego produktu. Dokumenty graficzne należy przygotować w trybie CMYK z przypisanym profilem FOGRA39, co zapewnia przewidywalne odwzorowanie kolorów na maszynach offsetowych. Ekranowe środowisko RGB nie znajduje żadnego zastosowania w rzeczywistym procesie tłoczenia farby na papierowe podłoże. Rozdzielczość osadzonych obrazów rastrowych musi wynosić dokładnie 300 dpi w skali jeden do jednego. Utrzymanie tego poziomu ostrości zapobiega powstawaniu pikselozy przy druku małych detali fotograficznych.
Wszystkie użyte w projekcie czcionki wymagają bezwzględnej zamiany na krzywe przed zapisaniem ostatecznego pliku. Ten techniczny zabieg likwiduje ryzyko zastąpienia krojów pisma przez oprogramowanie typu Raster Image Processor i trwale zabezpiecza oryginalny kształt liter. Surowiec opakowaniowy oraz dodatkowe powłoki mocno zmieniają zachowanie światła na etapie wykończenia. Uszlachetnienie powierzchni folią matową lub nałożenie wybiórczego lakieru UV zawsze delikatnie modyfikuje ostateczny odcień barw, co graficy muszą uwzględnić poprzez kalibrację monitorów.
Profesjonalny druk opakowań kartonowych realizowany w systemie offsetowym opiera się na bezwzględnym przestrzeganiu wymienionych zasad. Weryfikacja cyfrowa i tak zwany proof kontraktowy poprzedzają główną pracę maszyn tnących i drukujących. W drukarni Dangraf procedura wdrożenia materiałów zakłada dokładne sprawdzenie poprawności siatki wykrojnika oraz zgodności profili barwnych przed uruchomieniem produkcji. Takie działanie wymaga ścisłej wymiany informacji między studiem projektowym a firmowym działem DTP.
Przygotowanie plików graficznych z uwzględnieniem techniki nakładania farby oszczędza czas oraz materiał podczas całego cyklu produkcji. Prawidłowo wygenerowany dokument PDF usuwa potrzebę wprowadzania kosztownych poprawek po odrzuceniu pierwszego wydruku próbnego. Ścisła spójność technologiczna między ekranem stacji roboczej a fizycznym wykrojem stanowi podstawę stabilnego procesu wytwórczego. Techniczna precyzja na etapie komputerowym decyduje o ostatecznej wytrzymałości, użyteczności oraz wysokiej estetyce każdego zrealizowanego zlecenia.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy

Przeczytaj także
-
Artykuły plastyczne

Jak wybrać odpowiednią gramaturę papieru?
Gramatura papieru to jedno z podstawowych kryteriów, na które należy zwrócić uwagę podczas wyboru odpowiedniego rodzaju papieru. Wartość ta wyrażana jest w gramach na metr kwadratowy (g/m²) i...
-
Agencje reklamowe

Dlaczego odporność na warunki atmosferyczne jest istotna przy wyborze profilu reklamowego?
Wybór odpowiednich materiałów do produkcji reklam jest kluczowy dla trwałości i efektywności. W obliczu zmieniających się warunków atmosferycznych odporność na czynniki zewnętrzne staje się...
-
Agencje reklamowe

Wykorzystanie laminatu w produkcji elementów reklamowych
Elementy reklamowe od zawsze odgrywają niezwykle istotną rolę w promocji produktów i usług. Dzięki rozwojowi nowych technologii mogą one sprostać rosnącym wymaganiom rynku, odznaczając się trwałością...
-
Agencje reklamowe

Zawieszki z logo jako gadżet firmowy
Zawieszki i naszywki stanowią trwałe i efektowne emblematy na odzież, które można wykorzystać nie tylko jako piękną ozdobę, ale i sposób na promocję, reklamę danej marki. Najważniejszym elementem w...